

Die Frage nach der richtigen Achsanzahl ist eine der wichtigsten beim CNC-Kauf. Brauchen Sie wirklich 5 Achsen - oder reichen 3? Dieser Vergleich erklärt die Unterschiede und hilft bei der Entscheidung.
Was bedeuten die Achsen eigentlich?
Die drei Grundachsen (X, Y, Z)
Jede CNC-Fräse hat mindestens drei lineare Achsen:
- X-Achse: Bewegung nach links/rechts
- Y-Achse: Bewegung nach vorne/hinten
- Z-Achse: Bewegung nach oben/unten (Werkzeugzustellung)
Mit diesen drei Achsen kann der Fräser jeden Punkt im Arbeitsraum anfahren - aber immer nur von oben.
Die Rotationsachsen (A, B, C)
Zusätzliche Rotationsachsen ermöglichen Drehbewegungen:
- A-Achse: Rotation um die X-Achse
- B-Achse: Rotation um die Y-Achse
- C-Achse: Rotation um die Z-Achse
Eine 5-Achs-Maschine kombiniert die drei Linearachsen mit zwei Rotationsachsen - typischerweise A+C oder B+C.
3-Achs-Bearbeitung verstehen
So funktioniert es
Bei der 3-Achs-Bearbeitung steht das Werkzeug immer senkrecht zur Aufspannfläche. Die Maschine kann nur von oben ins Material eindringen.
Vorteile der 3-Achs-Bearbeitung
- Einfachere Programmierung: CAM-Software ist günstiger und leichter zu bedienen
- Niedrigere Maschinenkosten: Weniger Komponenten, einfachere Mechanik
- Robuste Konstruktion: Weniger bewegliche Teile bedeutet weniger Verschleiß
- Größerer Arbeitsraum: Keine Rotationsachsen belegen Platz
- Schnellere Einrichtung: Werkstück einfach aufspannen und los
Grenzen der 3-Achs-Bearbeitung
- Keine Hinterschneidungen: Werkzeug erreicht nicht unter Überstände
- Mehrfaches Umspannen: Um alle Seiten zu bearbeiten, muss das Werkstück gedreht werden
- Limitierte Oberflächenqualität: Bei steilen Winkeln entstehen Treppeneffekte
- Komplexe Freiformflächen: Nur mit Kompromissen möglich
5-Achs-Bearbeitung verstehen
So funktioniert es
Das Werkzeug kann sich relativ zum Werkstück neigen und drehen. Dadurch erreicht der Fräser Stellen, die bei 3-Achs unzugänglich wären.
Zwei Bauformen
| Bauform | Beschreibung | Vorteile | Nachteile |
|---|---|---|---|
| Schwenkkopf | Spindel kann sich neigen | Großer Arbeitsraum bleibt erhalten | Komplexer Spindelkopf, teurer |
| Schwenktisch | Werkstück wird geneigt/gedreht | Einfachere Spindel, günstiger | Arbeitsraum wird kleiner |
Vorteile der 5-Achs-Bearbeitung
- Komplexe Geometrien: Hinterschneidungen, organische Formen möglich
- Einmaliges Aufspannen: Alle Seiten in einer Aufspannung bearbeiten
- Bessere Oberflächen: Werkzeug optimal zum Material ausrichten
- Kürzere Werkzeuge: Weniger Auskragung, mehr Stabilität
- Höhere Produktivität: Bei komplexen Teilen weniger Umspannen
Nachteile der 5-Achs-Bearbeitung
- Höhere Investition: Maschine kostet deutlich mehr
- Komplexere Programmierung: CAM-Software teurer, Lernkurve steiler
- Kollisionsgefahr: Mehr Freiheitsgrade bedeuten mehr Kollisionsmöglichkeiten
- Wartungsaufwand: Mehr bewegliche Teile erfordern mehr Pflege
Der direkte Vergleich
| Kriterium | 3-Achs | 5-Achs |
|---|---|---|
| Anschaffungskosten | Niedriger | Deutlich höher |
| CAM-Software | Günstig bis kostenlos | Teuer (1.000–10.000 EUR+) |
| Lernaufwand | Moderat | Hoch |
| Geometriefreiheit | Begrenzt | Sehr hoch |
| Oberflächenqualität bei Freiformen | Gut | Exzellent |
| Produktivität einfache Teile | Hoch | Gleich oder niedriger |
| Produktivität komplexe Teile | Niedrig (viel Umspannen) | Hoch |
| Wartungsaufwand | Gering | Höher |
Typische Anwendungen
Ideal für 3-Achs
- Plattenbearbeitung: Zuschnitte, Nesting, Schilder
- 2,5D-Teile: Taschen, Konturen, Bohrungen
- Frontplatten und Gehäuse: Rechteckige Teile mit Bearbeitung von oben
- Holz- und Kunststoffteile: Möbelbau, Modellbau
- Gravuren: Schilder, Beschriftungen
Ideal für 5-Achs
- Impeller und Turbinenschaufeln: Komplexe Strömungsgeometrien
- Formenbau: Spritzgussformen mit Hinterschneidungen
- Medizintechnik: Implantate, Prothesen
- Aerospace: Strukturbauteile aus Vollmaterial
- Skulpturen und Kunst: Organische Freiformflächen
Die Zwischenlösung: 3+2-Achs-Bearbeitung
Es gibt einen Mittelweg: Bei der 3+2-Bearbeitung (auch: indexiertes 5-Achs) wird das Werkstück in eine feste Winkelposition gebracht und dann 3-achsig bearbeitet.
Vorteile von 3+2
- Mehrere Seiten bearbeiten: Ohne manuelles Umspannen
- Einfachere Programmierung: Jede Position ist eine normale 3-Achs-Bearbeitung
- Günstigere Software: Viele 3-Achs-CAM-Programme können 3+2
- Weniger Kollisionsgefahr: Keine simultane 5-Achs-Bewegung
Grenzen von 3+2
- Keine echten Freiformflächen: Nur Facetten möglich
- Übergänge sichtbar: Zwischen verschiedenen Winkelpositionen
Entscheidungshilfe: Welches System passt zu Ihnen?
Wählen Sie 3-Achs, wenn:
- Sie hauptsächlich Plattenware bearbeiten (Holz, Kunststoff, Aluminium)
- Ihre Teile von einer Seite zugänglich sind
- Budget und Einfachheit wichtiger sind als maximale Geometriefreiheit
- Sie einsteigen und erstmal Erfahrung sammeln wollen
Wählen Sie 5-Achs, wenn:
- Sie komplexe Freiformflächen fertigen müssen
- Hinterschneidungen und Unterschnitte regelmäßig vorkommen
- Höchste Oberflächengüte bei Freiformen gefordert ist
- Einmaliges Aufspannen die Genauigkeit verbessert
- Sie im Formenbau, Aerospace oder Medizintechnik arbeiten
Wählen Sie 3+2 (4. Achse), wenn:
- Sie mehrseitige Bearbeitung brauchen, aber keine echten Freiformflächen
- Rundteile auf der 4. Achse bearbeitet werden sollen
- Das Budget für echte 5-Achs-Simultanbearbeitung nicht reicht
BZT-Lösungen für verschiedene Anforderungen
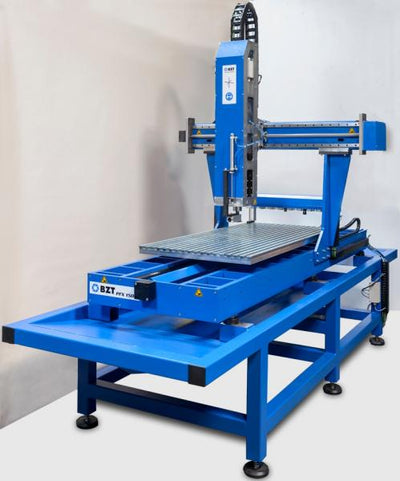
Unsere Portalfräsen bieten flexible Optionen:
- PFE-Serie: 3-Achs Standard, vorbereitet für 4. und 5. Achse (5-Achs-Ready)
- PFU-S-Serie: Robuste 3-Achs-Basis, erweiterbar mit Schwenktisch
- 4. Achse nachrüstbar: Für Rundteile und 3+2-Bearbeitung
Sie können mit 3 Achsen starten und später erweitern - die Maschinen sind dafür ausgelegt.
FAQ - Häufige Fragen
Kann ich eine 3-Achs-Maschine später auf 5-Achs umrüsten?
Teilweise. Eine 4. Achse (Rundtisch oder Teilapparat) lässt sich bei den meisten Maschinen nachrüsten. Für echte 5-Achs-Simultanbearbeitung brauchen Sie jedoch einen Schwenkkopf oder -tisch, was bei vielen Maschinen konstruktiv nicht möglich ist. BZT-Maschinen der PFE-Serie sind 5-Achs-Ready konstruiert.
Lohnt sich 5-Achs für Hobby-Anwender?
Selten. Der Mehraufwand bei Kosten, Software und Lernkurve rechnet sich meist nur bei komplexen Teilen in Serie. Für Hobby reicht 3-Achs mit optionaler 4. Achse fast immer.
Ist 5-Achs-Programmierung schwierig?
Ja, die Lernkurve ist deutlich steiler. Sie müssen Kollisionsvermeidung, Werkzeugausrichtung und komplexe Bahnen verstehen. Rechnen Sie mit mehreren Monaten Einarbeitung für fortgeschrittene 5-Achs-Strategien.
Fazit: Die richtige Achsanzahl für Ihre Anwendung
Mehr Achsen bedeuten mehr Möglichkeiten - aber auch mehr Komplexität und Kosten. Die meisten Anwender sind mit 3 Achsen bestens bedient. Nur wer regelmäßig komplexe Freiformflächen oder Hinterschneidungen bearbeitet, profitiert wirklich von 5-Achs-Simultanbearbeitung.
Unsere Empfehlung: Starten Sie mit 3 Achsen und einer 4.-Achsen-Option. Die deckt 90 % aller Anwendungen ab. Wenn Sie merken, dass Sie an Grenzen stoßen, können Sie immer noch erweitern.
Verwandte Ratgeber
Sie sind unsicher, welche Achskonfiguration Sie brauchen? Beschreiben Sie uns Ihre typischen Werkstücke - wir beraten Sie gerne.



0 Kommentare